无模时代 5家源头工厂如何破解医疗设备外壳难题
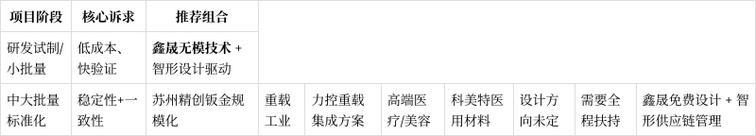
医疗设备外壳制造长期面临一个矛盾:产品迭代快、定制需求多,但传统注塑开模成本高、周期长,小批量订单难以摊薄模具费用。所谓“无模时代”,并非完全不要模具,而是通过柔性制造工艺绕过或大幅减少对专用模具的依赖,让源头工厂能够以更低门槛、更快速度响应医疗设备外壳的定制需求。以下5家源头工厂的实践,展示了不同技术路径下的破解之道。\n\n第一家:3D打印快速成型工厂——从设计到样件只需数天\n这家工厂专注工业级3D打印(SLS、SLA、FDM等工艺组合),医疗设备外壳无需开钢模,直接由三维数据驱动打印成型。对于临床试验阶段或小批量定制设备,外壳可在3至5天内交付,医生和工程师能快速验证人机交互与装配结构。材料上可选用医用级光敏树脂或尼龙,满足阻燃、耐化学消毒等基础要求。当设计冻结后,再切换至批量工艺,有效避免了“改一次设计、废一套模具”的浪费。\n\n第二家:真空复模工厂——小批量过渡的性价比之选\n真空复模以原型件为母模,用硅胶制作软模具,再在真空条件下浇注聚氨酯(PU)树脂复制外壳。一套硅胶模可复制20—50件,成本仅为钢模的零头。该工厂针对医疗设备外壳的中小批量需求(如50—500台设备配套),提供从手板到首批成品的平滑过渡,材料可模拟ABS、PC等工程塑料性能,并支持表面喷油、丝印等后处理。对于尚未定型或市场反馈待验证的设备,这条路径显著降低了前期投入风险。\n\n第三家:大型CNC加工中心——大尺寸与高强度结构件的主力\n部分医疗设备(如影像设备机架、手术机器人外罩)尺寸大、结构强度要求高,且批量极小。这家工厂采用五轴CNC直接对外壳板材或坯料进行精密铣削,无需注塑模具。可加工铝合金、工程塑料(POM、PC、PEEK等),单件或数十件均可生产,尺寸精度稳定。外壳的散热筋、安装孔位、密封槽等特征一次装夹完成,减少了拼装环节。对于结构复杂或带有金属嵌件的壳体,CNC加工配合后处理同样能满足医疗设备的刚性需求和解剖学造型要求。\n\n第四家:快速模具工厂——桥接“无模”与“有模”的混合模式\n这家工厂主推快速模具(铝模、钢模的简化结构):用CNC直接加工出模具型腔,替代传统电火花和钳工修模流程,模具成本和交期压缩至传统钢模的1/3左右。模穴数常为1腔或2腔,适合月需求几百到几千件的外壳生产。对于医疗设备企业,这意味着在产品定型初期即可用低成本快速模具进行批量试产,并根据市场反馈逐步增加模穴或升级为多腔长寿命模具,形成了从无模(3D打印/CNC)到快速模、再到正式模的梯度制造策略。\n\n第五家:柔性板材成型与焊接工厂——箱体类外壳的免模方案\n许多医疗设备(如分析仪器、消毒柜、移动推车)的外壳属于箱体结构而非曲面注塑件。该工厂利用激光切割、折弯、焊接等钣金工艺,结合工程塑料板材的热成型与焊接技术,直接从板材“拼装”出外壳,大小批量均不受模具限制,尤其适合非标尺寸和频繁改型的设备。通过数控折弯与机器人焊接,箱体的平面度与密封性可满足医疗设备的防护等级要求,表面处理(喷塑、拉丝、阳极氧化)也可按需定制。这种方法虽然更偏向钣金与板金,但在箱式医疗设备大类中已成为典型的无模破局方式。\n\n****\n“无模时代”的真正意义在于制造资源的灵活重组。上述5家源头工厂分别代表了增材制造、真空复模、CNC直造、快速模具和板材成型五类路径。它们共同的逻辑是:让医疗设备外壳在尚未形成规模之前,就能以可承受的成本和即可响应的速度获得成品,省下的每一分模具费用和每一周等待时间,都在为医疗设备的创新争取更多窗口。选用何种路径,取决于设备的批量预期、壳体尺寸与结构特征、材料性能要求——而在无模与有模之间,梯度化方案正在成为医疗器械制造的新常态。
如若转载,请注明出处:http://www.zu-bida.com/product/8.html
更新时间:2026-11-01 13:28:04